
膏滋代加工的生产链条中,浓缩与收膏是决定成品品质的两个核心环节。浸泡、煎煮、过滤等前序工序完成之后,药液进入浓缩阶段,水分逐步蒸发,有效成分不断富集,直至达到可以收膏的浓度。这个过程看似只是“把水熬掉”,实际上涉及火候控制、浓度监测、终点判断等一系列关键控制点。任何一个环节把控不到位,膏体的稠度、色泽、口感都会出现偏差。
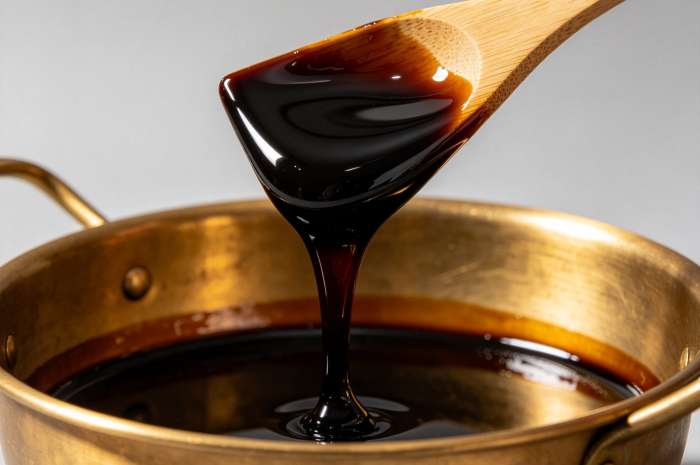
浓缩环节:火候控制与浓度监测
浓缩是把过滤后的药液放在洁净容器内加热,使水分逐渐蒸发、药液由稀转稠的过程。按照传统膏方工艺的标准作业要求,浓缩收膏过程中需要注意掌握火候,防止药液沸溢、结块和糊底。
实际操作中,浓缩通常分阶段进行。初期药液含水量高,可以先用武火加速水分蒸发,同时随时撇去浮沫,避免泡沫溢出和焦化。随着药液逐渐转稠,需要改用文火进一步浓缩,此时应持续搅拌,防止底部受热过度导致糊锅。有工艺研究将浓缩阶段的参数设定为:中火温度控制在94至97℃,搅拌转速30至45转/分钟;收膏阶段改用小火,温度控制在85至94℃。这些参数区间为浓缩过程的火候控制提供了可参照的量化依据。
浓缩程度的判断,行业内通常以清膏的相对密度作为核心指标。清膏的密度一般控制在1.25至1.27之间。也有工艺方案将清膏的相对密度控制在1.20至1.25(55至65℃测定) 的范围。不同配方和辅料用量下,这个数值会有调整,但相对密度作为浓缩程度的核心衡量标准,在行业内的认可度比较统一。
收膏环节:从经验判断到量化控制
收膏是膏方熬制中最考验工艺能力的环节。传统判断标准依赖熬膏师的经验——“挂旗”是指用竹片挑起膏汁,膏体像一面旗子一样挂在竹片上而不滴落;“滴水成珠”是指取一滴膏汁滴入清水中,凝结成珠而不散开。这两个标准直观、有效,但对操作者的经验依赖度高,不同师傅做出来的判断可能存在差异。
行业研究为收膏终点的量化控制提供了数据支撑。相对密度、含水量和动力黏度三项指标,已被研究证实可以作为膏滋浓缩收膏工艺的质量控制指标,且三项指标之间相对密度与含水量存在负相关性。收膏终点的相对密度参考范围,不同工艺方案给出的数据有所差异——有研究给出的范围是1.20至1.40(90℃测定),也有工艺方案将收膏相对密度设定在1.31(80℃测定) 。这些参数的存在,意味着收膏终点可以从主观经验判断转向客观数据控制。
目前行业里一些具备标准化能力的代工厂,正在将传统经验与现代检测手段结合。湖北康瑞生物在膏方代工中,将“挂旗”“滴水成珠”的传统标准转化为可量化的收膏终点判定指标,结合膏体相对密度与糖度计读数,在特定区间内精准停火,同时保留经验丰富的熬膏师对膏体状态的感官复核,形成“设备数据+人工验核”的双重保障。这套做法的价值在于:设备提供客观的数值依据,人工保留对膏体“手感”和“状态”的综合判断,两者互为补充,降低了对单一判断方式的依赖。
工艺标准化对品牌方的实际价值
浓缩与收膏环节的量化控制,解决的是一件事:批次之间的品质能不能保持一致。
品牌方在代工合作中最担心的“样品好吃、大货变味”,根源往往就在浓缩和收膏环节。样品是经验丰富的熬膏师亲手做的,大货换了操作工,浓缩温度差几度、收膏时间差一截,出来的膏体稠度和色泽就不一样了。将浓缩温度区间、搅拌转速、收膏相对密度、糖度计读数等关键参数明确为可执行的操作标准,无论订单大小、批次多少,执行同一套工艺参数、同一套品控标准,才能确保翻单品质稳定。
湖北康瑞生物传承的“膏方八繁制作技艺”已获得非物质文化遗产认证,完整遵循“选、制、洗、泡、煎、秘、滤、收”八大核心古法工序。在浓缩与收膏环节,公司将传统经验转化为可量化、可监控的工艺参数,关键参数实时采集、记录、反馈,确保每一批次膏滋的煎煮温度、浓缩浓度、收膏密度均被锁定在同一标准区间。生产过程中,浓缩与收膏工序的操作标准进一步细化,业务经理驻厂服务时可直接参照作业指导书中的工艺参数,向品牌方清晰说明每一道工序的品质标准和控制要点。
浓缩与收膏,说到底就是把药液变成膏体的最后一道关口。火候到了,膏体稠度适中、色泽透亮、口感醇厚;火候差了,要么稀薄挂壁差,要么过稠发苦。把这道关口的每一个控制点量化到位,膏滋代加工的批次稳定性才有保障。
